Alinhamento de Eixos
Alinhamento de precisão entre eixos acoplados, prevenindo falhas prematuras em rolamentos, acoplamentos e vedações.
Por que o desalinhamento de eixos causa falhas prematuras em equipamentos?
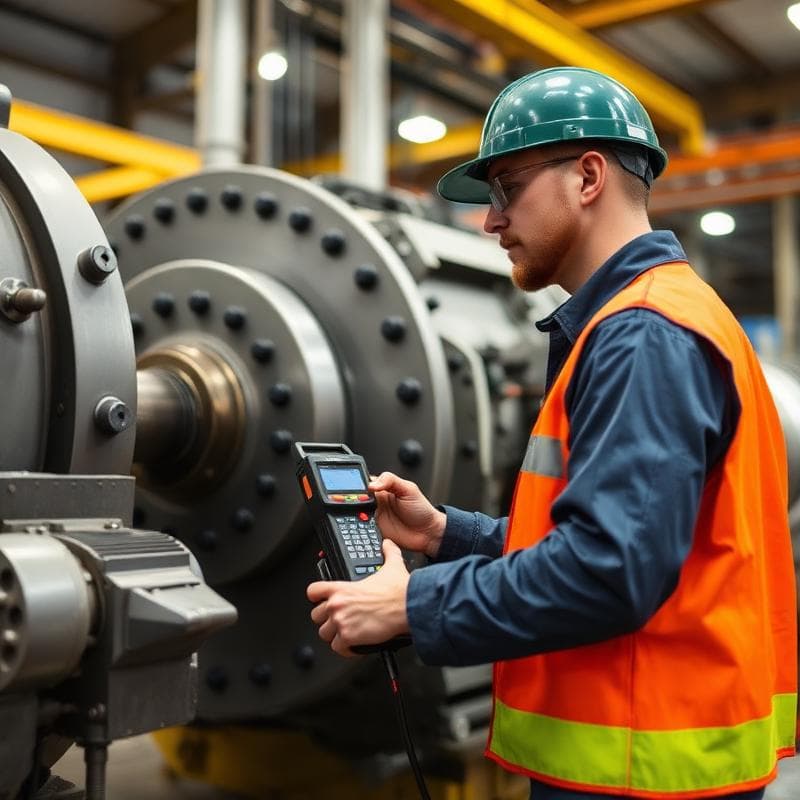
Alinhamento de eixos é o ajuste da posição relativa entre dois eixos acoplados — tipicamente motor e bomba, motor e redutor ou motor e ventilador — de modo que as linhas de centro dos dois rotores fiquem colineares durante a operação. O desalinhamento gera uma força cíclica que o acoplamento absorve em parte e transmite o restante aos rolamentos, aos selos mecânicos e à própria estrutura da base. O resultado é aquecimento de mancal, desgaste prematuro de rolamentos, vazamento em selos e consumo elétrico acima do esperado. A correção é feita com sistema de alinhamento a laser, que mede simultaneamente o desvio paralelo e o desvio angular nos planos horizontal e vertical, com resolução na casa do centésimo de milímetro — precisão inalcançável por métodos visuais, régua ou relógio comparador.
Problemas que este serviço resolve
- Desgaste prematuro de acoplamentos e rolamentos
- Vibração e aquecimento anormal em motores e bombas
- Vazamentos em selos mecânicos causados por desalinhamento
- Consumo de energia acima do esperado
- Redução da vida útil de todo o conjunto acoplado
Benefícios
- Alinhamento de precisão com instrumentação a laser
- Redução de vibração e temperatura de operação
- Aumento da vida útil de rolamentos e acoplamentos
- Menor consumo de energia do conjunto motor-bomba ou motor-redutor
- Relatório técnico com valores de alinhamento antes e depois
Desvio paralelo e desvio angular precisam ser corrigidos juntos
O desalinhamento real de um conjunto acoplado quase nunca é puro. Ele combina desvio paralelo (as duas linhas de centro estão paralelas, mas deslocadas uma da outra) com desvio angular (as duas linhas se cruzam formando um ângulo). Cada um exige uma correção diferente: o desvio paralelo se corrige deslocando a máquina lateralmente ou calçando os quatro pés de forma uniforme; o desvio angular se corrige alterando a calçagem entre os pés dianteiros e traseiros.
Corrigir apenas um dos dois costuma piorar o outro. É por isso que o alinhamento a laser mede os dois desvios nos dois planos ao mesmo tempo e calcula, para cada pé da máquina, quanto calço adicionar ou retirar e quanto deslocar lateralmente — em vez de exigir tentativa e erro sucessivos.
Pé manco: o erro que impede qualquer alinhamento
Pé manco (soft foot) é a condição em que um dos pés da máquina não apoia uniformemente na base. Ao apertar o parafuso desse pé, a carcaça se deforma, os mancais saem de posição e o alinhamento medido momentos antes deixa de valer. Nenhum alinhamento se sustenta enquanto o pé manco não for eliminado.
Por isso a verificação de pé manco antecede a medição de alinhamento propriamente dita. Ela é feita soltando e apertando cada pé isoladamente e medindo o deslocamento resultante — valores acima de aproximadamente 0,06 mm indicam necessidade de correção por calçagem, usinagem da base ou tratamento do apoio antes de prosseguir.
A tolerância depende da rotação do conjunto
Uma tolerância única para todas as máquinas não faz sentido: quanto maior a rotação, menor o desvio admissível, porque a força gerada pelo desalinhamento cresce com a velocidade. Um conjunto de 900 rpm tolera um desvio que seria inaceitável em um conjunto de 3600 rpm.
As faixas abaixo são as usualmente adotadas em manutenção industrial quando o fabricante do equipamento ou do acoplamento não especifica valores próprios. Quando o fabricante especifica, a especificação dele prevalece e é registrada no relatório de alinhamento.
Faixas de tolerância usuais por rotação
Valores de referência para acoplamentos curtos. A especificação do fabricante, quando existe, tem prioridade.
| Até 1200 rpm | Desvio paralelo até cerca de 0,09 mm — angular até cerca de 0,09 mm/100 mm |
|---|---|
| 1200 a 1800 rpm | Desvio paralelo até cerca de 0,06 mm — angular até cerca de 0,07 mm/100 mm |
| 1800 a 3600 rpm | Desvio paralelo até cerca de 0,03 mm — angular até cerca de 0,05 mm/100 mm |
| Pé manco | Deslocamento por pé preferencialmente abaixo de 0,06 mm antes de iniciar o alinhamento |
Como funciona o atendimento
- 01
Inspeção inicial
Avaliação do estado da base, pés da máquina, acoplamento e histórico de falhas do conjunto.
- 02
Medição a laser
Medição do desalinhamento angular e paralelo entre os eixos com sistema de alinhamento a laser.
- 03
Correção
Ajuste de calços e posicionamento da máquina até atingir a tolerância recomendada pelo fabricante.
- 04
Validação e relatório
Nova medição para confirmar o alinhamento dentro da tolerância, com entrega de relatório técnico.
Perguntas frequentes
Quais os sinais de que um equipamento está desalinhado?
Vibração anormal, aquecimento excessivo em mancais, ruído no acoplamento e vazamentos em selos mecânicos são os principais sinais de desalinhamento entre eixos.
O alinhamento a laser é mais preciso que o alinhamento visual?
Sim. O alinhamento a laser oferece precisão na ordem de centésimos de milímetro, muito superior aos métodos visuais ou com relógio comparador, reduzindo a margem de erro humano.
Quem já confia na LM Balantec
- anos de atuação
10+
anos de atuação
Atuação contínua em manutenção industrial desde 2015.
- clientes atendidos
100+
clientes atendidos
Indústrias, hospitais e centros de distribuição em SP e PR.
- rotores balanceados
999+
rotores balanceados
Acumulado de serviços em campo e em bancada desde 2015.
- norma de referência
ISO 21940
norma de referência
Tolerâncias de balanceamento definidas pela ISO 21940-11.
Atendimento técnico em Grande São Paulo, ABCD Paulista, Interior de São Paulo, Paraná, a partir de Santo André/SP.
Precisa de alinhamento de eixos?
Fale agora com um especialista e receba orientação técnica imediata.